


Katze:PVC-Schaumplatte
Merkmale: Speziell für die Bedürfnisse der Druckindustrie und der Foto -Montage -Anwendungen hergestellt. Die feine strukturierte Oberfläche und di...
Details ansehenFedernde Kanten nach dem CNC-Fräsen, Tinte, die abperlt, anstatt auszunässen, Schraubenlöcher, die sich beim Zusammenbau lösen. Wenn Sie länger als ein paar Monate mit PVC-Schaumplatten gearbeitet haben, haben Sie alle drei gesehen. Der übliche Impuls besteht darin, die Spindel zu verlangsamen, den Fräser auszutauschen oder die Tinte zu wechseln. In den meisten Fällen liegt die Ursache jedoch in der Platte selbst: ihre Schaumstruktur, ihre Dichte und die Produktionskonsistenz der Platte, die Sie beschicken.
Hier liegt die Schlussfolgerung vorab: Sie können die Verarbeitungsleistung von PVC-Schaumplatten verbessern, ohne Ihre Werkstatt überholen zu müssen. Passen Sie die Plattensorte an die Fertigungsschritte an, die Sie tatsächlich durchführen, kontrollieren Sie die Temperatur und Luftfeuchtigkeit rund um das Material und kaufen Sie bei einem Hersteller, der enge Toleranzen einhält. Wenn Sie das richtig machen, verschwinden die meisten Kanten-, Haftungs- und Stabilitätsprobleme, bevor die Platte Ihr Werkzeug erreicht.
Die erste Entscheidung ist nicht, welches Werkzeug man kauft, sondern welchen Querschnitt man wählt.
Freie Schaumstoffplatten sorgen für eine durchgehende Zellstruktur von Fläche zu Fläche. Sie sind wirtschaftlich, leicht und einfach zu schneiden, was sie zur Standardwahl für Displaygrafiken und Ausstellungstafeln macht. Der Kompromiss zeigt sich an bearbeiteten Kanten: Die freiliegenden Zellen erzeugen eine leichte Porosität, und wenn Sie Volltonfarben direkt auf die Oberfläche drucken, kann die Tinte in die Zellmündungen eindringen und fleckig aussehen.
Celuka-Boards gehen einen anderen Weg. Beim Extrudieren wird die Oberfläche gezielt gekühlt, so dass sich eine dichte Haut über dem geschäumten Kern bildet. Diese Haut erhöht die Oberflächenhärte und erzeugt nach dem Fräsen eine viel sauberere Kante. Hersteller, die Möbeltüren, Schrankpaneele und Architekturprofile herstellen, bevorzugen normalerweise diese Struktur, da das Teil bereits vor dem Kantenanleimen fertig aussieht.
Coextrudierte Platten gehen noch einen Schritt weiter, indem sie in einem zweiten Extrusionsschritt eine feste Deckschicht auf den Kern aufkleben. Die Kappe hinterlässt keinerlei freiliegende Zellen, so dass die Tinte gleichmäßig benetzt wird und die gefrästen Kanten die saubersten von allen dreien sind. Diese Struktur ist zu wählen, wenn UV-Druck und sichtbare Fugen gleichermaßen wichtig sind.
| Eigentum | Freier Schaum | Celuka | Coextrudiert |
|---|---|---|---|
| Querschnitt | Geschäumte Zellen von Angesicht zu Angesicht | Dichte Haut über geschäumtem Kern | Feste Deckschicht über geschäumtem Kern |
| Typische Dichte | 0,45–0,60 g/cm³ | 0,55–0,75 g/cm³ | 0,55–0,70 g/cm³ |
| Bearbeiteter Rand | Leicht porös, für die meisten Schilder akzeptabel | Saubere Kante, hält Details gut fest | Sauberste Kante, druckbereit |
| Bestens geeignete Prozesse | Displaygrafiken, Ausstellungstafeln | Möbeltüren, Architekturplatten | UV-Druck, Möbelbau, hochwertige Beschilderung |
Die Plattendichte ist der nützlichste Einzelwert beim Einrichten einer Säge, einer Oberfräse oder einer Bohrmaschine. Es prognostiziert besser als jede andere veröffentlichte Spezifikation, wie sich das Material unter Schneidkanten verhält.
Für 3–5 mm dicke Schilderrohlinge liegen die typischen Qualitäten bei etwa 0,45–0,50 g/cm³. Sie schneiden schnell und erzeugen akzeptable Kanten für Beschriftungen und einfache Formen. Bei der Umstellung auf 10 mm und dickere Platten zahlt sich die Kantenqualität zum limitierenden Faktor und eine höhere Dichte aus. Schrankkomponenten und Paneele, die von der Kante gesehen werden, profitieren von Material über 0,60 g/cm³; Die dichtere Zellstruktur ist reißfest und sorgt für eine spürbar sauberere Schnittlinie.
Hochdichtes Material vermeidet auch einen häufigen Fehler: lokales Schmelzen, das durch Reibung zwischen einem stumpfen Werkzeug und geschäumtem PVC verursacht wird. In der Praxis halten Platten im Bereich von 0,65–0,75 g/cm³ gravierte Details und scharfe Ecken viel besser fest als leichtere Sorten, weshalb CNC-Werkstätten, die Schrankteile schneiden, sich für Celuka und coextrudierte Strukturen entscheiden.
Wenn detaillierte CNC-Oberflächen oder sichtbare Verbindungen zu Ihrer täglichen Arbeit gehören, sollten Sie mit einem beginnen Hart-PVC-Celuka-Platte mit hoher Dichte und passen Sie Ihre Geschwindigkeiten von dort aus an.
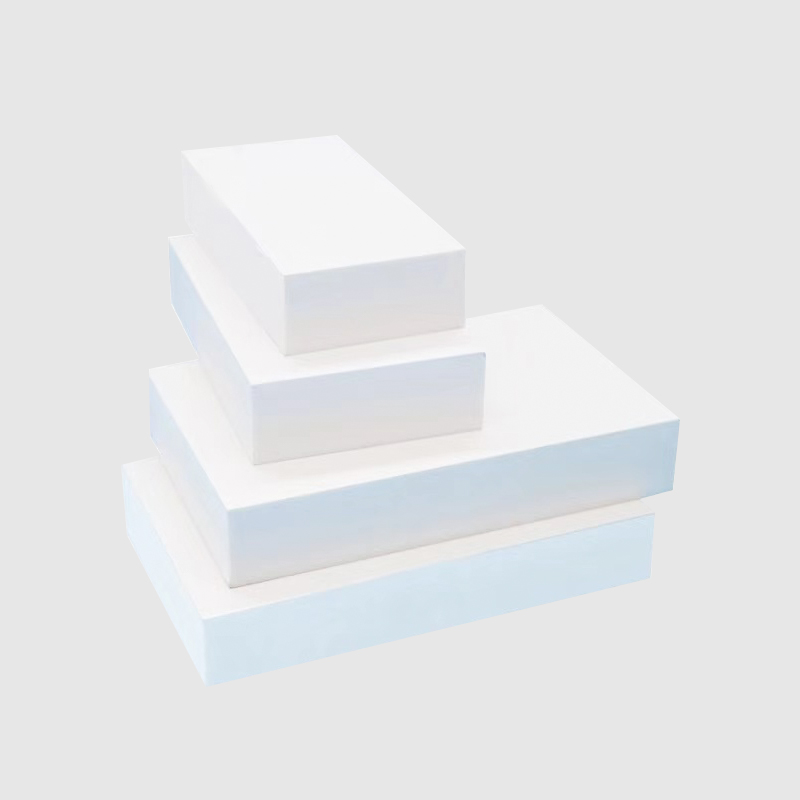 Großhandel OEM/ODM 4x8 expandierte Celuka-Platten, wasserdicht und schimmelresistent Jiatao Industrial Co., Ltd ist ein chinesischer OEM/O... Produkt anzeigen →
Sobald die Plattenstruktur und -dichte richtig sind, werden die Maschineneinstellungen vorhersehbar. Beginnen Sie mit dem Werkzeug und stellen Sie dann die Vorschubgeschwindigkeit ein.
Verwenden Sie zum Fräsen scharfe Hartmetall-Spiralwerkzeuge. Ein zweischneidiger Spiralbohrer ist ein solider Allround-Wahl für 3–18 mm dicke Platten; Ein einschneidiges Werkzeug entfernt Späne bei tiefen Schnitten besser, hinterlässt aber eine etwas rauere Oberflächengüte. Bei dünnen Blechen unter 6 mm sind Vibrationen Ihr wahrer Feind. Befestigen Sie das Brett an einem Abraumbrett oder lassen Sie es unter einem Vakuumbehälter laufen, denn jede Bewegung verwandelt eine saubere Schere in eine ausgefranste Kante.
Die Spindelgeschwindigkeit sollte eher an die Dichte als an die Plattendicke angepasst werden. Bei 18.000 U/min und einem 6-mm-Fräser lässt sich ein 0,50 g/cm³ schweres Brett bequem mit einer Vorschubgeschwindigkeit von 2–3 m/min schneiden. Wenn Sie das Material auf 0,70 g/cm³ erhöhen, reduzieren Sie den Vorschub auf etwa 1,5–2 m/min, damit das Werkzeug den dichteren Spanstrom passieren kann. Halten Sie bei Schlichtdurchgängen die Überstellung bei oder unter einem Drittel des Werkzeugdurchmessers.
Bei Holz-Kunststoff-Verbundwerkstoffen ändern sich diese Ausgangspunkte geringfügig, da mineralische Füllstoffe die Werkzeuge schneller verschleißen. A WPC-Schaumstoffplatte zum Schneiden und Formen Halten Sie die Toleranzen bei wiederholten Schrankteilen gut ein, müssen Sie jedoch damit rechnen, alle paar Blätter die Kanten zu überprüfen und die Schnittgeschwindigkeit im Vergleich zu Standard-Freischaum um etwa 10–15 % zu reduzieren.
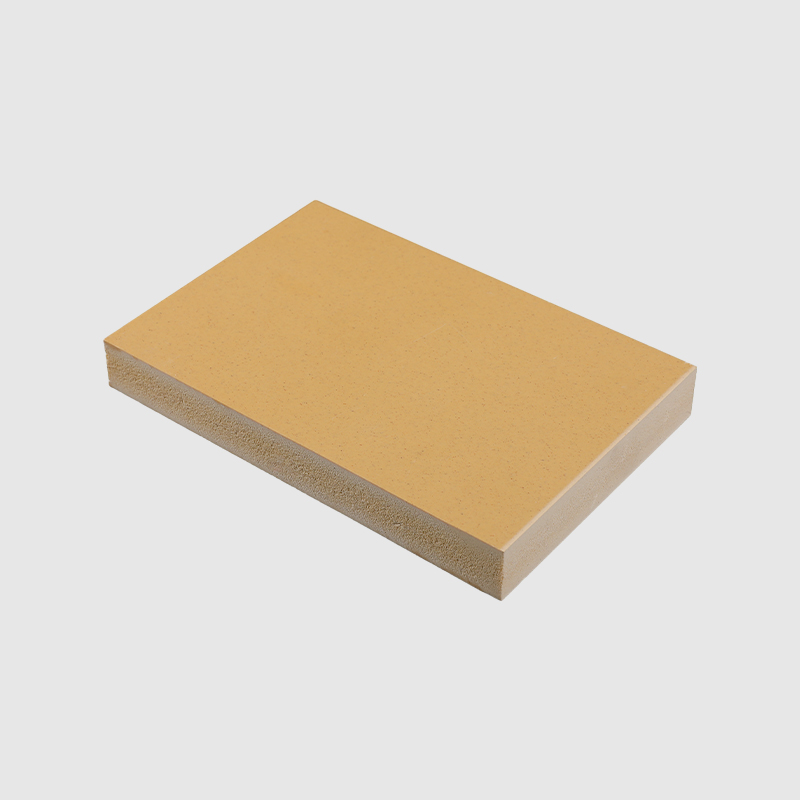 Großhandel OEM/ODM 4x8ft Holz-Kunststoff-Verbundwerkstoff WPC-Schaumstoffplatte wasserdichte PVC-Platte Angebot Großhandel 4x8ft Holz-Kunststoff-Verbundwerkstoff WPC-Schaumstoffplatte wasserdichte PVC-Platten Konstruktion Küche Badezimmerschränke Schneiden Formteil... Produkt anzeigen →
Eine vollständige Referenz zu Fräsern, Zustellungswerten und zur Fehlerbehebung bei der Endbearbeitung finden Sie in unserem Leitfaden unter Auswahl von CNC-Schneidwerkzeugen für PVC-Schaumplatten .
Dünnes Material gibt es unter Last nach; Dickes Material speichert die Wärme in tiefen Schnitten. Passen Sie Ihre Niederhaltestrategie entsprechend an: vollflächiges Vakuum für Bleche unter 6 mm und Umfangsklemmung sowie einen geeigneten Spanabfuhrplan für Material über 15 mm.
UV-Tönung benötigt eine Oberflächenenergie von mindestens 38–44 dyn/cm, um richtig zu nutzen. Eine frisch extrudierte PVC-Schaumstoffplatte fehlt oft darunter, da beim Abkühlen Additive und Antistatik an die Oberfläche wandern. Das praktische Ergebnis ist, dass die Tinte abperlt, die Farben schwach sind oder die Haftung nach dem Aushärten nachlässt.
Für gleichbleibende Ergebnisse reicht das Abwischen mit Lösungsmittel nicht aus. Koronabehandlung oder Flammbehandlung helfen, aber eine zuverlässige Lösung ist die Wahl einer Platte mit einer festen Deckschicht. Der Unterschied liegt auf der Hand: Bei freiem Schaum setzt sich Tinte in den Zellmündungen ab und lässt feste Bereiche fleckig aussehen; Bei einer koextrudierten Kappe bleibt die Tinte oben und behält ihre Dichte.
Hersteller, die regelmäßig drucken, sollten a Glatte PVC-Coextrusionsschaumplatte Um das Porositätsproblem zu vermeiden, bevor es einen Produktionslauf beeinträchtigt.
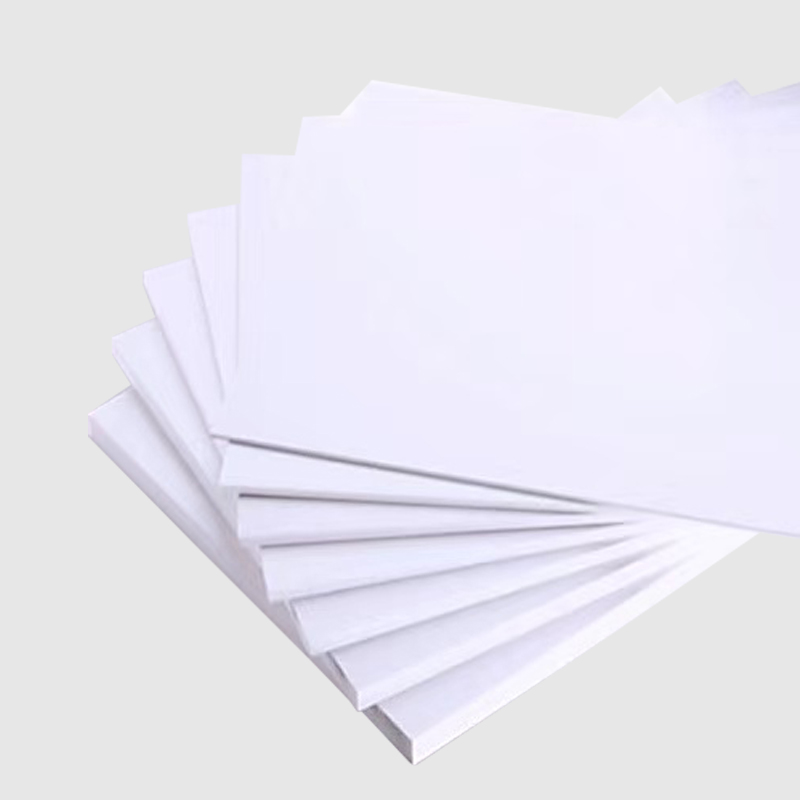 Großhandel OEM/ODM PVC-coextrudierte Schaumstoffplatte, glatte Oberfläche, extra starrer Kunststoff Angebot im Großhandel mit koextrudierten PVC-Schaumstoffplatten, glattere Oberfläche, extra starren Kunststoff-PVC-Platten, wasserdicht und schalldicht, Jiatao Industrial Co., Ltd. Produkt anzeigen →
Auch die Dickentoleranz beeinflusst die Laminierung. Wenn sich die Blätter um mehr als ±0,3 mm unterscheiden, übt eine breite Laminierwalze einen ungleichmäßigen Druck auf die Blattoberfläche aus. Blätter, die im Bereich von 3–18 mm auf ±0,2 mm oder besser gehalten werden, sorgen für eine gleichmäßige Laminierleistung.
Für einen tieferen Einblick in das Thema Oberflächenenergie und wie man es intern testen kann, lesen Sie unseren Artikel über Oberflächenspannung und UV-Tönungshaftung .
Teststifte sind günstig, sie benötigen fünf Sekunden pro Tafel und sie sagen Ihnen, ob eine Gebühr für die Tinte bereit ist. Wenn die Oberfläche weniger als 38 dyn/cm anzeigt, justieren Sie den Drucker nicht; Passen Sie die Plattenversorgung an oder fordern Sie eine Vorbehandlung beim Hersteller an.
Da der Karton von Charge zu Charge unterschiedlich ist, ist jede Maschineneinstellung ein Kompromiss. Wenn Sie bei gleich aussehenden Platten ein inkonsistentes Schneidverhalten feststellen, liegt die Ursache in der Regel im Vorfeld: Abweichung der Extrusionstemperatur, ungleichmäßige Abkühlung oder nicht genügend Reifezeit vor dem Verpacken. Bei einer Sichtprüfung ist es nichts davon zu erkennen, sie wirken sich jedoch alle darauf aus, wie die Bleche verarbeitet werden.
Fragen Sie Ihren Lieferanten nach drei Zahlen: Dichtetoleranz, Dicketoleranz und die Ruhezeit zwischen Extrusion und Verpackung. Eine Dichtetoleranz von ±5 %, eine Dicketoleranz von ±0,2–0,3 mm und ein klarer Reifeplan sind die Details, die ein kontrolliertes Produkt von einem Lottoschein unterscheiden.
Bretter, die schnell die fertige Breite haben, verkürzen Ihre Sägezeit und vermeiden Kantenschäden, die häufig auftreten, wenn ein Brett in voller Größe transportiert und erneut geschnitten wird. Bei einer Platte im Nettoformat entfallen außerdem die ersten und letzten 10 mm jeder Platte, auf denen sich die Schwankungen in der Kantenqualität konzentrieren.
Wenn Sie die Platte auf eine Arbeitsgröße zuschneiden, die in der Nähe Ihrer Nettoplattengröße liegt, schneiden Sie den Abfall zweimal ab: einmal in Quadratmetern, einmal in Arbeitsaufwand.
Wenn der Lieferant seine Qualitätsprüfungen veröffentlicht, nutzen Sie diese. Unser Überblick über Lieferantenqualitätsprüfung für PVC-Schaumplatten Listet die Kontroll- und Probenahmemethoden auf, nach denen es sich zu lohnen lohnt, bevor Sie sich auf eine Containerbestellung festlegen.
Eine verbesserte Verarbeitungsleistung von PVC-Schaumplatten ist keine Frage des Kaufs einer schnelleren Oberfräse oder einer besseren Tinte. Es geht darum, die Plattenstruktur an Ihre endgültige Oberfläche anzupassen, die Maschine auf die tatsächlich bestellte Dichte einzustellen, die Oberflächenenergie vor dem Drucken zu bestätigen und einen Lieferanten auszuwählen, der Toleranzen veröffentlicht und diese dann einhält. Wenn diese vier Entscheidungen richtig sind, sind der gefiederte Rand, der fleckige Vollton und das abisolierte Schraubenloch keine regelmäßigen Besucher mehr.

Merkmale: Speziell für die Bedürfnisse der Druckindustrie und der Foto -Montage -Anwendungen hergestellt. Die feine strukturierte Oberfläche und di...
Details ansehen
Merkmale: Das Schnitzen von Schaumstoffplatten wird häufig für Modellherstellung und Handwerk, angemessener Preis verwendet, anpassungsfähig, langl...
Details ansehen
Reine weiße PVC Coexutruded Foam Sheet ist ein hochwertiges Material, das für Anwendungen ausgelegt ist, die ein starres PVC-Blatt unter dem Fahrze...
Details ansehen
Hartschaumplatten aus PVC sind ein vielseitiges und zuverlässiges Produkt. Seine starke Konstruktion und die starre Zusammensetzung machen es zu eine...
Details ansehen
Die Schaumstoffplatte misst 1220*2440 mm und bietet Künstlern eine große Oberfläche, um ihre Kreativität auszudrücken. Die Konstruktion mit hoher D...
Details ansehen
18 mm weißer/grünes Plastikschrank PVC -Schaumblech eignet sich für Schränke, Möbel, Schilder und Innenausstattung. Es ist in klassischen wei...
Details ansehen
Eigenschaften: PVC-Platten und andere Multihohlmaterialien mit ähnlichen akustischen Eigenschaften, Geräuschreduzierungsdaten im Bereich von etwa 0...
Details ansehen
Eines der Hauptmerkmale von farbigen Schaumstoffplatten ist ihr geringes Gewicht. Im Vergleich zu herkömmlichen Holzplatten oder Metallplatten sind...
Details ansehen
Nr. 65 Liminba, Stadt Yinong, Bezirk Xiaoshan, Hangzhou, Zhejiang, China
+86-17816178586
Copyright © Jiatao Industry Co., Ltd. All Rights Reserved.
Kundenspezifische Hart-PVC-Kunststoffschaumplatten Lieferanten


Contact Us